9
2026.9
作者
104
阅读量
方肩铣是面向金属材料的精密铣削工艺,核心目标是加工工件顶面与垂直侧面之间的直角过渡区域,通过铣刀的横向与径向进给运动,形成平整光滑、轮廓精准的肩部表面。该工艺可稳定实现严格公差,是航空航天、汽车、模具制造等领域高精度加工的核心工艺之一。
一、工艺定义与核心作用
方肩铣削专门用于加工工件的肩部或侧壁——即与水平顶面垂直的表面,最终实现平顶与垂直侧面之间精确的直角过渡,也可加工轮廓清晰的凹槽、台阶等几何特征。
其核心价值在于通过精准控制进给率与切削深度,高效去除工件侧面余量,保证工件尺寸精度与形位公差,使装配部件配合顺畅,提升整机产品的质量与运行性能,是模具、精密结构件加工中不可或缺的工艺。
二、工艺原理与加工方式
基本加工原理
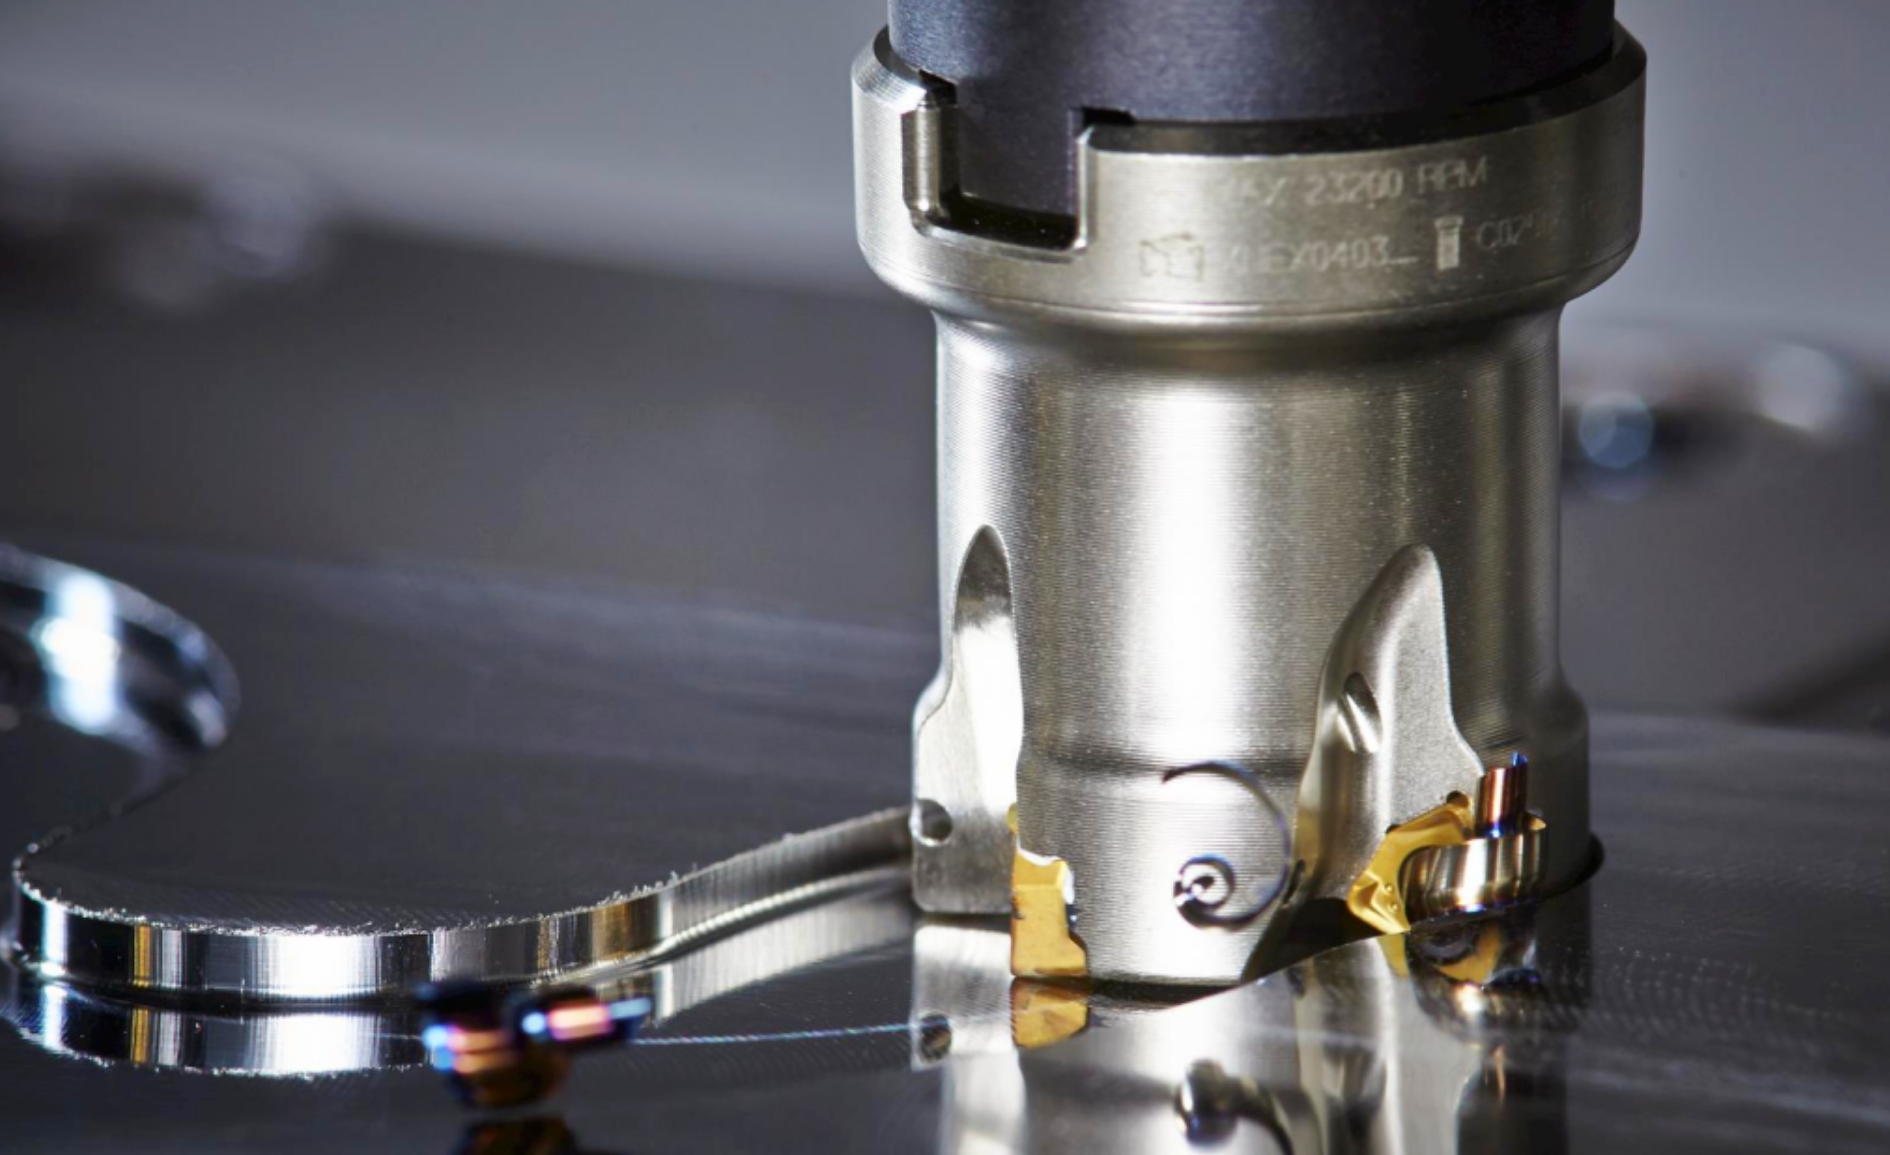
方肩铣削依靠高速旋转的多刃铣刀去除工件肩部材料,铣刀切削刃可采用高速钢、硬质合金等不同材质适配加工需求。刀具通过心轴装夹在铣床主轴上,工件牢固固定于机床工作台,切削过程中通过冷却液带走切削热,抑制刀具磨损,保障加工质量。
三种主流铣削方式
- 侧铣:通过刀具侧刃切削,可加工平面、槽、键槽等多种特征,是方肩铣最基础的走刀方式。
- 逆铣:刀具旋转方向与进给方向相反,可获得更光滑的表面质量,但切削冲击力大,对工件装夹刚性要求高。
- 顺铣:刀具旋转方向与进给方向相同,切削过程更稳定,刀具寿命更长,但加工后表面硬化程度相对更高。
三、方肩铣与其他铣削工艺的核心区别
方肩铣的加工对象与刀具形态有明确的专用性,和面铣、立铣的差异十分显著:
- 与面铣对比:面铣专注于加工工件水平顶面,刀具专为水平切入设计;方肩铣核心加工垂直侧壁与直角过渡特征,刀具具备特定的侧刃几何,可实现精确的90°垂直面加工。
- 与立铣对比:立铣以轴向切入工件的方式加工腔体、凹槽,难以保证高精度垂直方肩;方肩铣通过专用刀具从侧向切入材料,可稳定加工出高精度垂直表面与直角过渡。
四、主流应用行业
方肩铣凭借高精度、高材料去除率的特点,广泛应用于对表面质量与尺寸公差要求严苛的制造领域:
- 航空航天:用于飞机发动机部件、机身结构件等公差要求极高的复杂零件加工,是航空精密制造的核心工艺之一。
- 汽车制造:加工发动机缸体、变速箱壳体等关键零部件,保障批量生产中的尺寸一致性与装配精度。
- 模具制造:完成各类注塑、冲压模具的成型面与台阶特征精加工,满足模具行业的高精度要求。
- 医疗器械:加工骨科植入物、手术器械、假肢组件等复杂精密零件,保障产品的生物相容性与尺寸精度。
- 重型机械:加工齿轮、轴类、设备外壳等部件,提升工业产品的结构强度与运行可靠性。
五、常见方肩铣刀类型及特性
1. 面铣刀
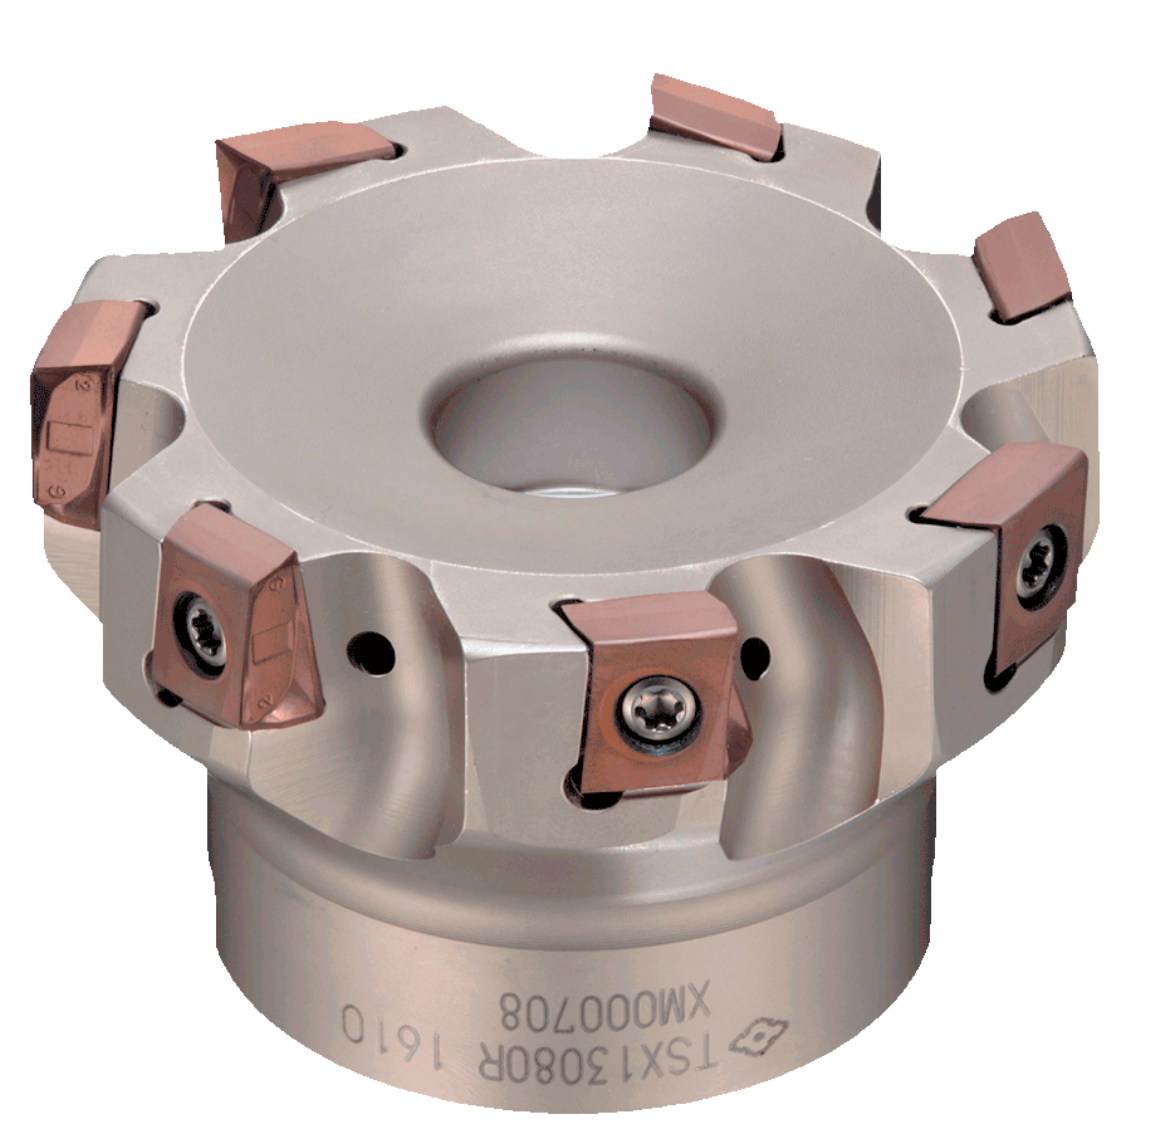
面铣刀是金属加工中的通用型刀具,采用可更换刀片的多刃结构,所有刀片绕刀具中心轴旋转,通过多道走刀逐步去除材料。 其角度设计可保障均匀稳定的表面光洁度,既可以加工工件水平平面,也可完成侧面方肩特征加工,适配金属、塑料、复合材料等多种材料,广泛应用于航空、汽车与通用制造领域。
2. 整体硬质合金刀具
整体硬质合金刀具由碳化物颗粒烧结而成,整体为均质硬质合金材料,具备极高的硬度、耐热性与耐磨性。 其超强刚性结构可实现高精度切削,锋利刃口可轻松加工钢材、铝合金、复合材料等多种材料,韧性优异、刀具寿命长,适用于精密铣削、钻孔、车削等多场景,在复杂模具、医疗器械等高精度加工领域应用广泛。
3. 可转位方肩铣刀
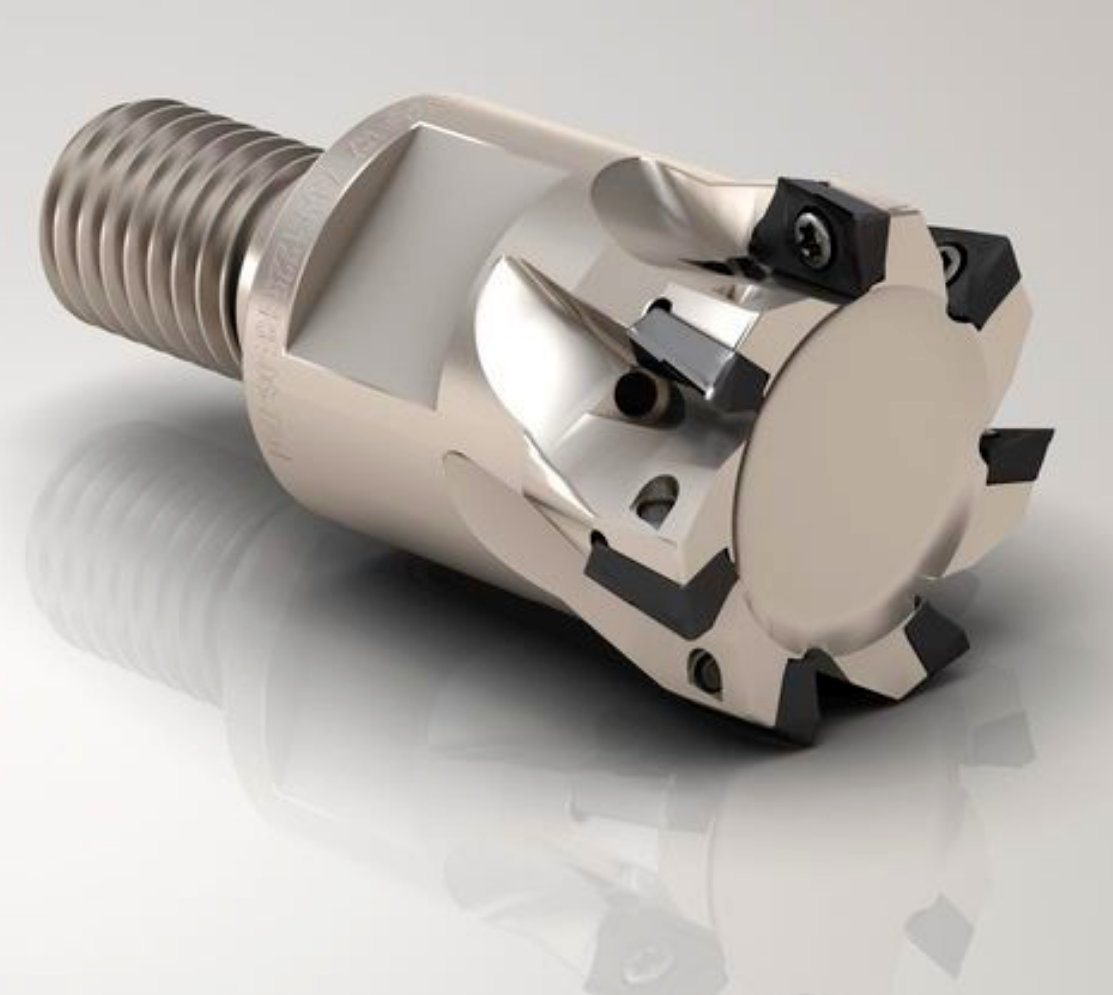
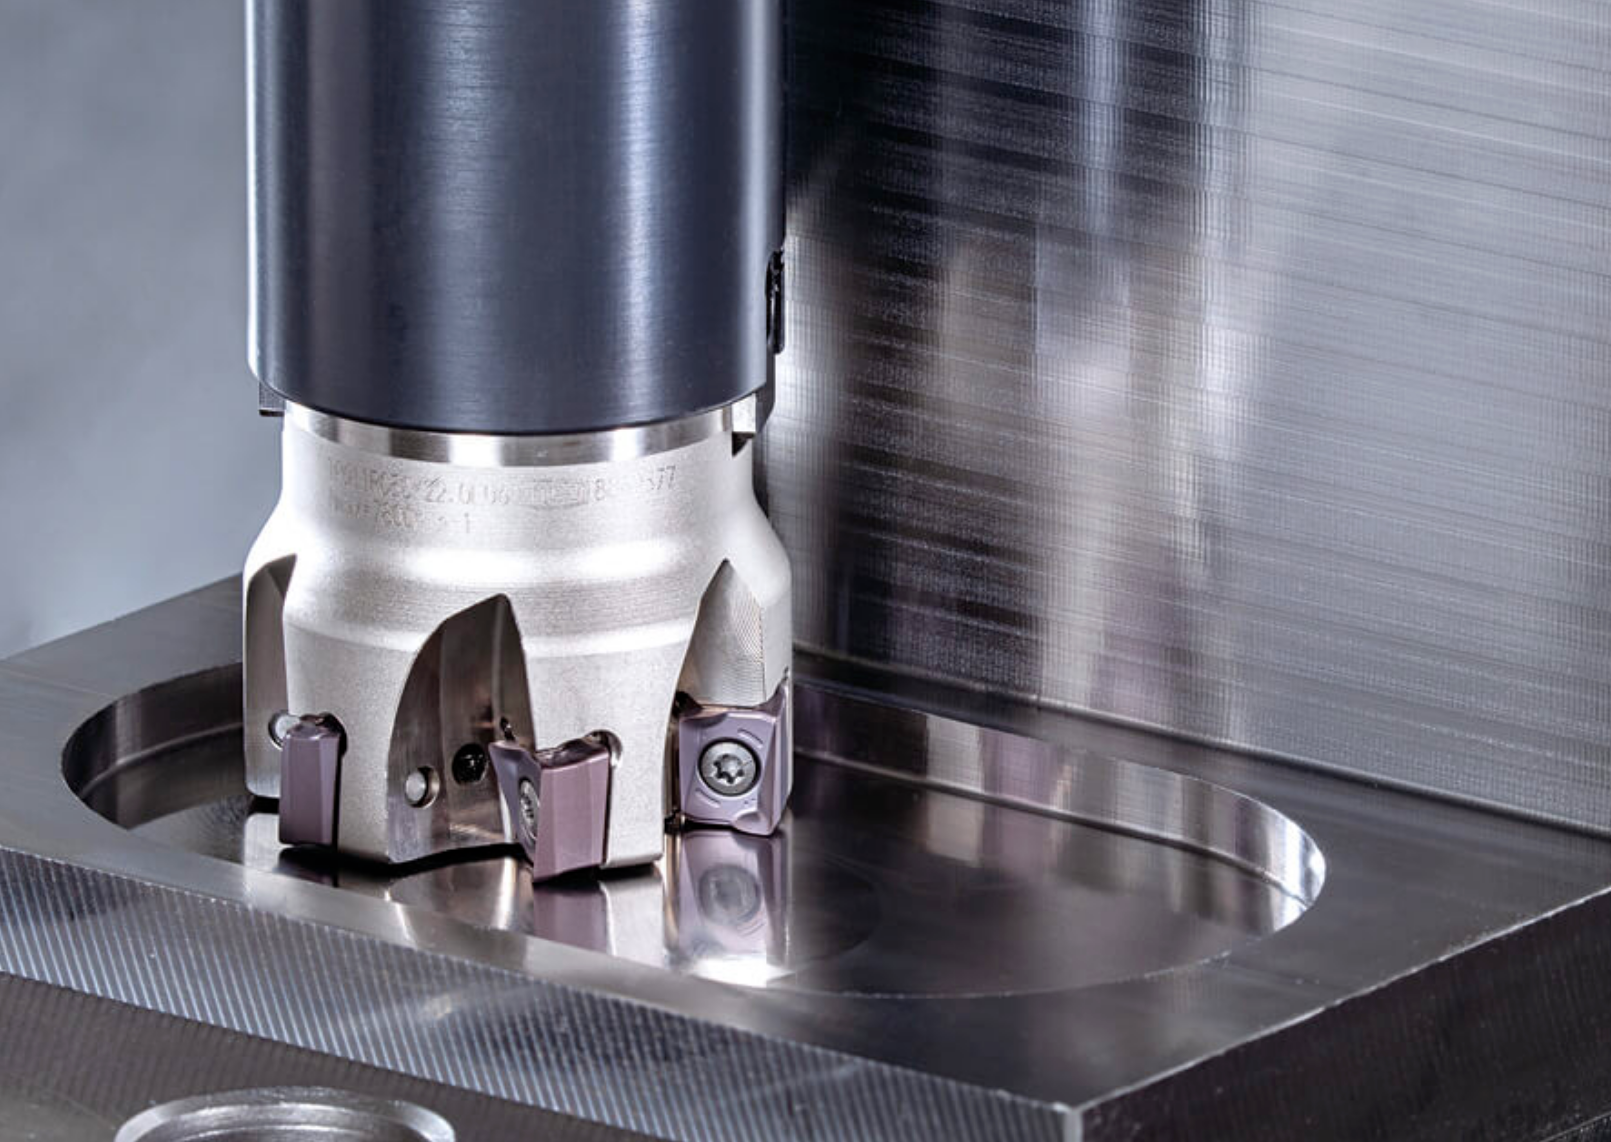
可转位方肩铣刀采用专用的方肩刀体结构,搭配多个可转位刀片,刀片磨损后可直接转位或更换,维护成本低。 方肩式刀体结构优化了刀具刚性,可抑制切削振动,提升高速加工稳定性,核心用途是加工工件精确的90°肩部、槽与平底腔体,支持粗铣与精铣工序,适配金属、塑料、复合材料等加工对象,覆盖航空航天、汽车、通用制造等多行业应用。
六、方肩铣刀的选型核心要素
选择适配的方肩铣刀,需要结合工况综合考量四大核心因素:
- 工件尺寸与几何:刀具尺寸需与工件尺寸匹配,刀具过大易产生悬伸振动,导致崩刀或表面质量下降;刀具过小则需要多次走刀,降低加工效率。
- 工件材料特性:需根据工件材料的硬度、韧性、导热性匹配刀具材质与涂层,材料不匹配会加剧刀具磨损、降低加工质量。
- 主轴转速匹配:主轴转速需与刀具材料、工件材料、刀具几何相平衡,转速过低会加剧刀具磨损,转速过高则易引发过热与振动,影响加工精度与操作安全。
- 刀头结构设计:刀头结构决定刀具的排屑能力、切削刃受力状态与热承载能力,优质的刀头设计可快速排出切屑,避免二次切削与热量堆积,直接影响加工精度与刀具寿命。
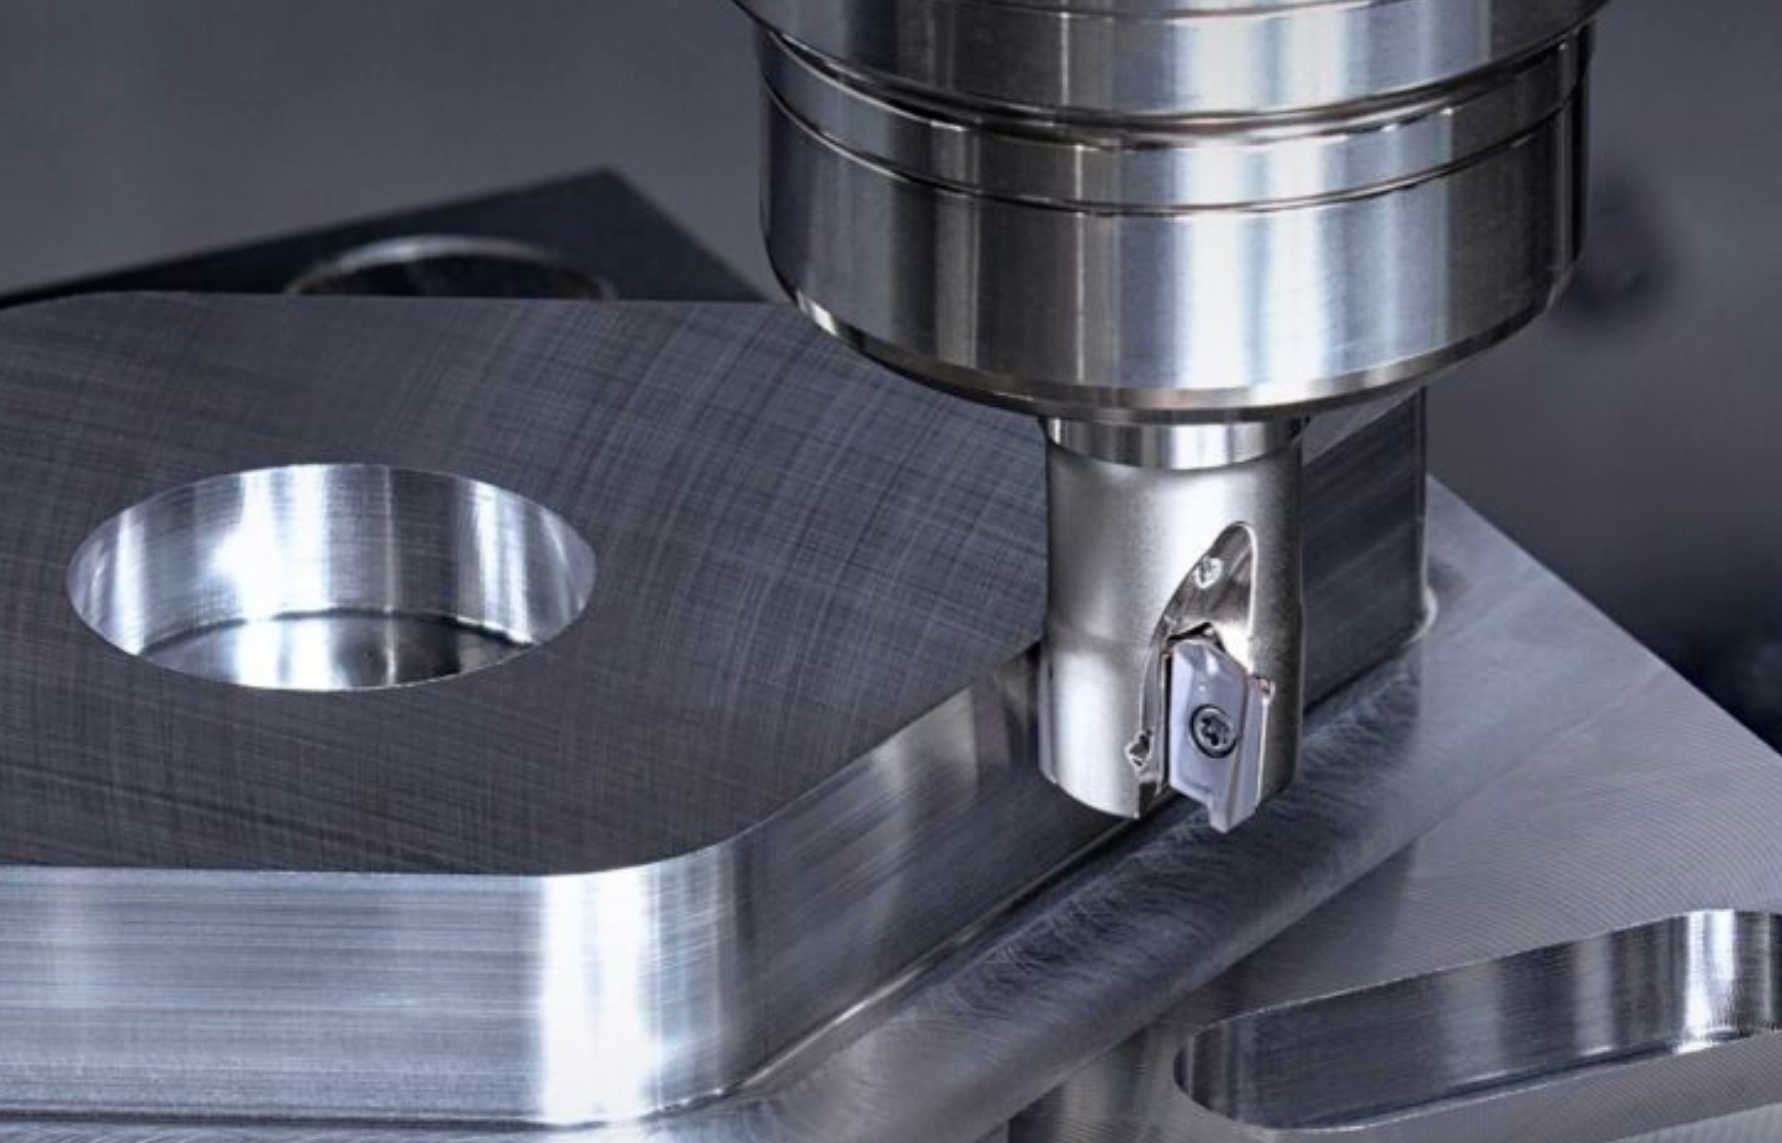
七、刀具选型对加工精度的影响
刀具的设计与材质直接决定方肩铣削的最终加工精度,核心影响维度包括三个方面:
- 几何参数匹配:刀具的螺旋角、前角、刃口半径等几何参数,必须与加工任务精准匹配,参数不匹配会导致表面光洁度差、尺寸超差等问题。
- 刀具材料兼容性:刀具硬度、耐热性、耐磨性需与工件材料适配,材料不兼容会导致刀具过早磨损,长期使用下加工精度持续下降。
- 表面涂层加持:TiN(氮化钛)、TiAlN(氮化钛铝)等涂层可提升刀具润滑性与耐磨性,减少摩擦带来的加工误差,延长刀具寿命的同时稳定加工精度。
八、方肩铣削的核心工艺优势
- 加工精度高:专用刀具配合侧向铣削方式,可获得极佳的表面光洁度与尺寸精度,满足精密零件的无缝装配需求。
- 加工稳定性好:刀具刚性设计优异,可加工复杂轮廓并保持稳定,最大限度减少刀具挠度,降低工件损坏风险,延长刀具寿命。
- 加工效率高:多刃结构可实现快速材料去除,同时切削产热少,可减少工件热变形风险,兼顾加工效率与质量。
- 综合成本低:刀具寿命长、更换频次低,加工能耗少,可有效降低生产综合成本,适合批量生产场景。
