商城公告
新闻资讯
产品资讯
技术文章
知识库
9
2026.9
作者
68
阅读量
交叉孔钻削加工常见痛点与四大工艺优化方案
解析交叉孔钻削加工的支撑缺失、排屑不畅等核心痛点,详解参数调控、冷却排屑、刀具选型及非标定制四大优化方案。
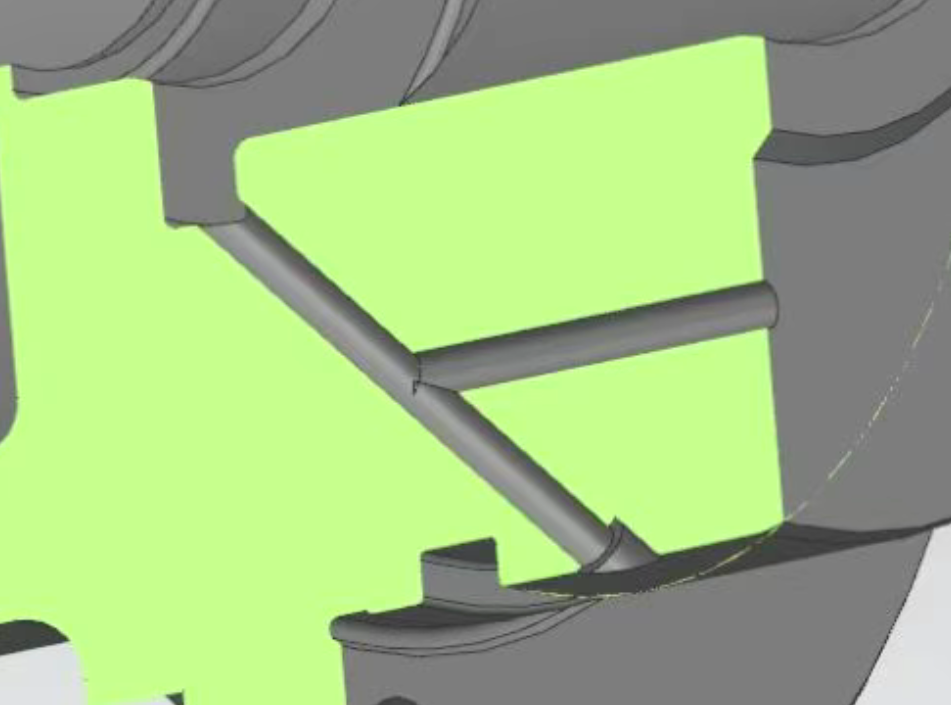
交叉孔(贯穿孔)加工是机械制造领域的普遍痛点,广泛存在于模具水冷孔、曲轴油道孔等具备通液功能的零件结构中。从事切削加工的从业者都清楚,钻头钻削过程中需要两侧提供稳定支撑,一旦支撑不足,加工精度与刀具寿命都会受到显著影响。本文梳理交叉孔加工的核心问题,并给出对应的工艺优化方案。
一、交叉孔加工的四大核心痛点
1. 支撑缺失引发刃口损伤与振动
钻削交叉孔时,钻头在穿过孔口的瞬间失去单侧支撑,切削连续性中断,切削刃边缘承受冲击载荷;同时伴随切削振动,极易造成刃口崩损,直接缩短刀具耐用度。
2. 排屑不畅导致二次切削
深孔加工本身就面临排屑难题,切屑容易堵塞在排屑槽内,划伤孔壁光洁度、磨损刀具刃口。若切屑堆积在刃口前端,会被再次卷入切削区域形成二次切削,对刀具寿命造成致命影响。
3. 毛刺与孔位偏斜,质量难控制
交叉孔加工极易产生孔口毛刺,同时切削振动引发的钻头偏斜,会导致孔径精度、位置度难以保证,难以获得高质量的成型孔。
4. 深孔工况难判断,断刀风险高
与普通车铣加工不同,长径比超过10倍的深孔加工处于半封闭工况,操作人员往往只能通过切屑形态、加工声音判断切削状态。若设备缺少专用监控系统(如美国Arits系统),经验不足的操作人员很容易发生断刀事故。
二、交叉孔加工的四大工艺优化方案
1. 差异化调整切削参数
无论使用硬质合金钻头、可转位钻头还是皇冠钻,交叉孔加工的核心原则之一是精准控制进给速度。
- 通用调整策略:钻头接近、进入及退出交叉孔区域时,进给速度降低25%~75%,其余孔段保持全进给;作为通用经验,常规工况推荐进给降低50%,具体比例根据实际工况微调。
- 工况差异化适配:
- 沿交叉孔中心线加工、入口表面较平坦时,降幅可适当缩小;
- 入口为曲面、两孔存在偏心时,受曲率影响需更大幅度降速;
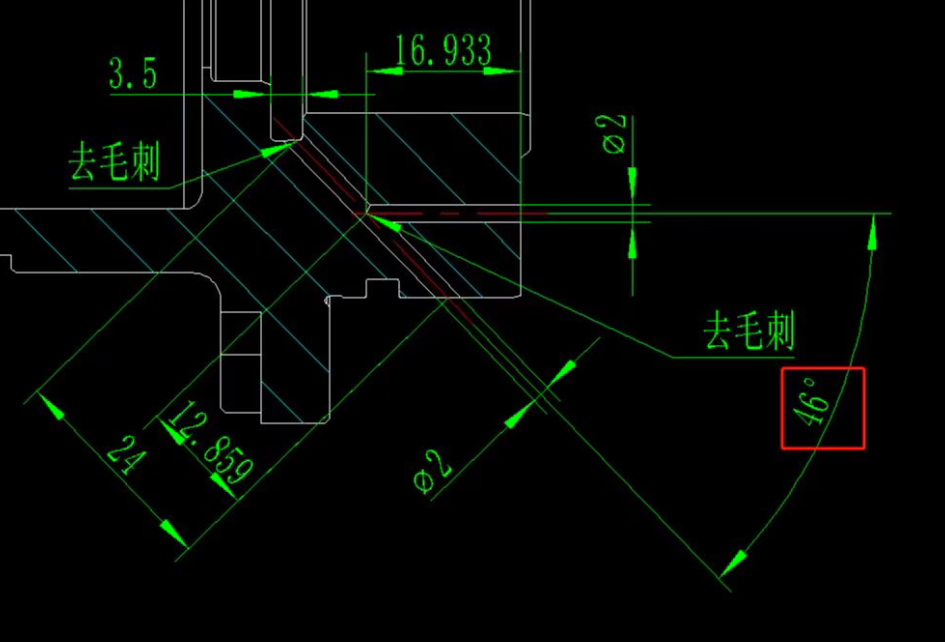
- 钻孔角度为30°、45°等非90°工况时,钻头悬空段更长、支撑更弱,需进一步降低进给与转速;枪钻加工可配合低速退刀,大幅减少刀具抖动。
- 特殊材料注意事项:不锈钢、耐热合金钢等易加工硬化材料,不适合过度降速——过低的进给会加剧摩擦与加工硬化,需配合其他方案协同解决。
2. 强化内冷冷却,保障排屑通畅
充足的冷却液压力与流量是交叉孔排屑的关键保障,尤其深孔加工必须依靠内冷系统将冷却液精准输送至切削刃区域。
- 基础要求:确保设备内冷系统具备足够的压力与流量,在充分冷却切削刃的同时,持续将切屑冲出排屑槽。
- 交叉孔专项优化:当小孔径穿过大孔径时,孔内存在空隙,切屑易沿排屑槽掉落堆积,此时必须全程保持足够的冷却液压力,持续冲屑,避免切屑残留划伤孔壁、磨损刀具。
3. 优选短规格刀具,提升系统刚性
刀具刚性是抑制振动、保证加工精度的核心,交叉孔加工应优先选择高刚性刀具方案。
- 刀具长度选择:在满足加工深度的前提下,尽可能选用更短的钻头,悬伸越短刚性越好,可有效降低切削振动。
- 孔径匹配原则:加工大孔径时钻尖应力更小,大孔侧的曲率更利于钻尖横刃先接触工件(而非钻头侧面),可减少偏斜风险。
4. 非标定制化设计,针对性解决难题
当标准刀具无法满足加工要求时,可结合工件材料、孔系规格与质量要求,定制专用钻头方案:
- 结构优化:例如在枪钻上增加导条,增强加工过程中的支撑与导向,大幅降低振动;
- 材料与涂层升级:选用更高等级的硬质合金基体,或搭配高性能涂层,提升刀具耐磨性与使用寿命。
交叉孔加工的核心矛盾在于支撑缺失与切削稳定性之间的冲突。实际生产中需结合工件结构、材料特性、质量要求,灵活组合上述工艺方案,通过参数优化、冷却保障、刀具选型与定制设计的协同配合,实现加工质量与刀具寿命的平衡。
0
