9
2026.9
作者
70
阅读量
在机械制造领域,刀具是执行切削加工的核心工具,由于其应用场景以金属材料加工为主,工程语境中的“刀具”通常特指金属切削刀具。
刀具技术的发展水平,直接决定了机械加工行业的生产效率与加工精度上限。从公元前28—前20世纪中国诞生的黄铜锥、紫铜刀具,到21世纪广泛普及的聚晶金刚石、立方氮化硼超硬刀具,刀具材料的演进史,本质上是人类对材料性能认知不断深化、持续突破加工极限的历史。
一、刀具材料的历史演进
(一)古代刀具材料与工艺
早在公元前三世纪的中国战国后期,工匠就已掌握渗碳技术,用于制作铜质刀具,当时的钻头、锯条已经具备现代扁钻与锯的雏形。
夹钢工艺是中国古代制刀技术的标志性发明。它采用“镶嵌式”结构设计:刀身两侧使用硬度较低、韧性优异的钢材,中间刀刃部位嵌入高硬度钢材,形成典型的“三明治”复合结构。这种设计既保证了刃口的高硬度与锋利度,又让刀身整体保持良好的抗冲击韧性,是“好钢用在刀刃上”这一朴素材料学思想的具象体现。
与夹钢工艺同源的包钢工艺,则是用一整块软钢将硬钢包覆在中间,仅在单侧露出硬钢作为刀刃。在实际应用中,大型刀具多采用包钢工艺,而双刃刀具则普遍以夹钢工艺制作。
(二)近代刀具材料的里程碑突破
18世纪后期,蒸汽机带动工业革命蓬勃兴起,机器制造需求激增,刀具技术进入高速发展阶段。1783年,法国工程师勒内研制出世界上第一把铣刀;1792年,英国发明家莫兹利成功制出丝锥与板牙,奠定了螺纹加工刀具的基础。
高速钢的问世是刀具材料发展史上的第一个里程碑。1898年,美国的泰勒与怀特发明高速工具钢,将切削速度较传统碳素工具钢提升了两倍以上,彻底改变了切削加工的效率上限。
紧随其后,硬质合金的发明再次推动切削效率实现阶跃式提升。1923年,德国的施勒特尔发明硬质合金材料,其切削速度又在高速钢的基础上提高了两倍以上,开启了硬质合金刀具的时代。
(三)现代超硬材料与涂层技术革新
进入20世纪,刀具材料向超硬、高耐热方向持续突破。1938年,德国德古萨公司取得陶瓷刀具专利,陶瓷材料正式进入切削刀具领域;1972年,美国通用电气公司实现聚晶人造金刚石(PCD)与聚晶立方氮化硼(PCBN)刀片的量产,让超高速切削、硬材料切削成为现实。
涂层技术是20世纪后期刀具领域最具影响力的创新之一。1969年,瑞典山特维克钢厂取得化学气相沉积法(CVD)制备碳化钛涂层硬质合金刀片的专利,开启了涂层刀具的产业化进程;1972年,美国的邦沙与拉古兰进一步发展出物理气相沉积法(PVD),可在硬质合金、高速钢刀具表面沉积碳化钛、氮化钛等硬质薄层。
涂层技术的核心价值,是将基体材料的高强度、高韧性与表层材料的高硬度、高耐磨性完美结合,通过复合结构设计实现刀具综合切削性能的跃升。
二、现代主流刀具材料体系
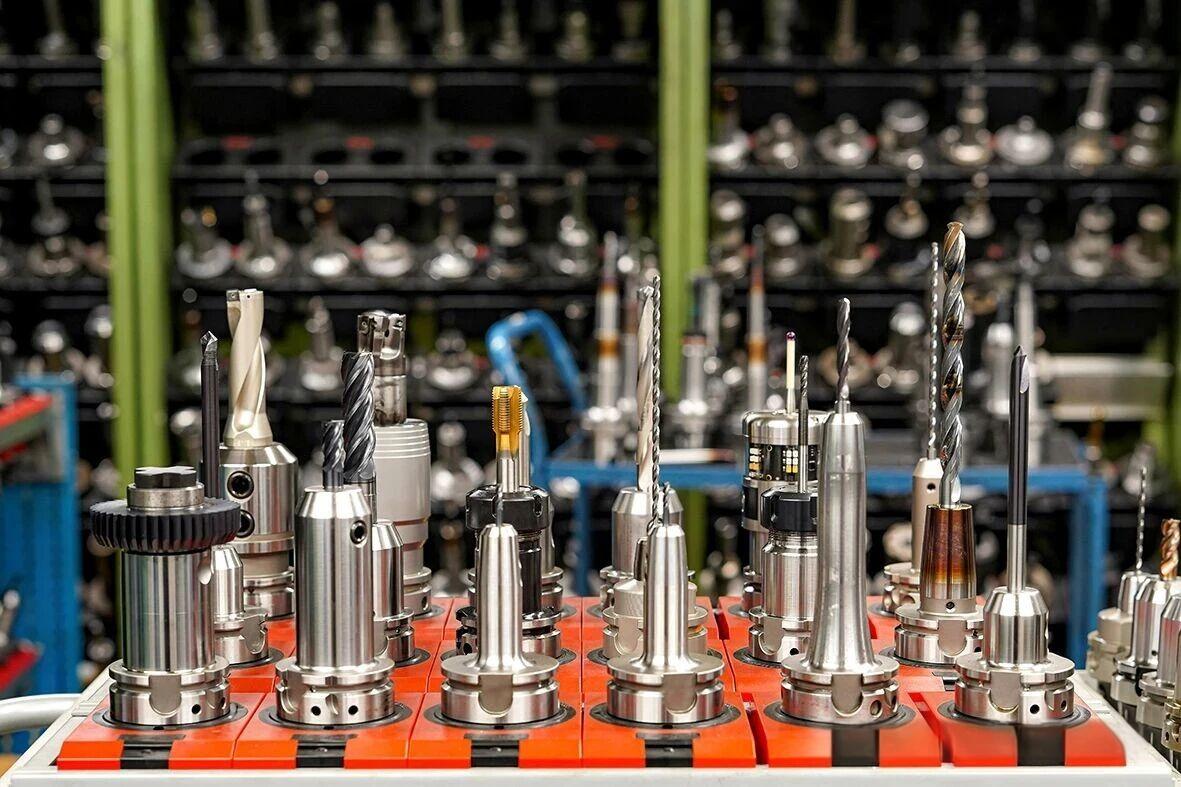
经过百年发展,当前金属切削领域已形成完整的刀具材料体系,主流品类包括高速钢、硬质合金、陶瓷、立方氮化硼、聚晶金刚石五大类,各自适配不同的加工场景与材料需求。
(一)高速钢
高速钢是一类富含钨、钼、铬、钒等合金元素的合金工具钢,经热处理后硬度可达HRC 62~66,抗弯强度约3.3GPa,红硬性温度约600℃。
它的核心优势是综合性能均衡:既能承受较大的切削力与冲击载荷,又具备热处理变形小、可锻造、易刃磨出锋利刃口的工艺特性,尤其适合制作成形车刀、钻头、铣刀、拉刀、齿轮刀具等结构复杂的刀具。
高速钢主要分为三大品类:
- 普通高速钢:代表牌号为钨系W18Cr4V与钨钼系W6Mo5Cr4V2。其中W6Mo5Cr4V2凭借碳化物分布均匀、热塑性优异的特点,已成为全球应用最广泛的通用高速钢牌号。
- 高性能高速钢:通过优化成分配比,添加钴、铝、硅等元素,进一步提升耐热性与耐磨性,热处理硬度可达HRC 67~69,主要用于不锈钢、耐热钢、高温合金等难加工材料的切削加工。
- 粉末冶金高速钢:采用粉末冶金工艺制备,从根源上解决了熔炼高速钢的碳化物偏析问题,强度与韧性均大幅提升,适用于超高强度钢、钛合金加工刀具,以及大型拉刀、高精度齿轮刀具等高端产品。
(二)硬质合金
硬质合金以WC、TiC、TaC等高硬度难熔金属化合物为硬质相,以钴、钼、镍等金属为粘结相,通过粉末冶金烧结工艺制备而成。
与高速钢相比,硬质合金的高温碳化物含量更高,具备硬度高(>HRA 89)、熔点高、化学稳定性好的显著特点,其切削效率可达高速钢刀具的5~10倍,是目前工业应用最广泛的刀具基体材料之一。
(三)涂层硬质合金
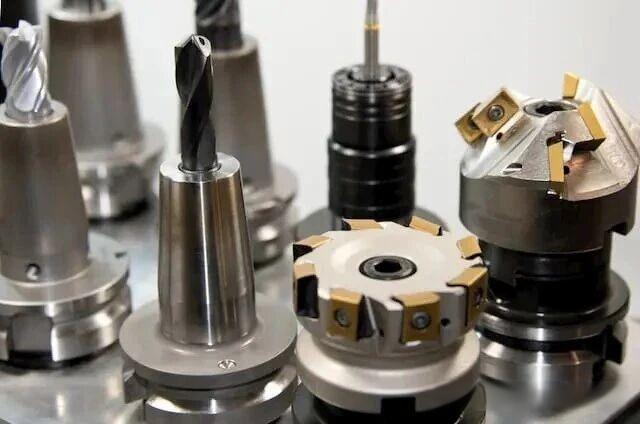
涂层硬质合金是当前切削刀具的绝对主流产品。通过CVD(化学气相沉积)或PVD(物理气相沉积)技术,在硬质合金基体表面沉积单层或多层高硬度涂层(如TiN、TiCN、TiAlN、Al₂O₃等),既能大幅提升刀具表面的硬度与抗氧化能力,又能完整保留基体的强韧性优势。
近年来,以CVD-TiAlSiN为代表的新型高性能涂层实现技术突破,在高硬度、高膜基结合力、抗高温氧化三大核心性能上实现协同提升。这类高端涂层刀具已在航空航天、轨道交通等高端制造领域实现规模化应用,逐步实现进口替代。
三、刀具性能的微观作用机制
刀具的宏观切削性能,本质上由其内部的微观组织特征决定。随着材料研究的深入,学界对刀具失效与耐磨的微观机理形成了系统认知。
(一)碳化物:决定刀具性能的核心第二相
现代研究证实,刀具的锋利度与耐用度不只由宏观硬度决定,微观组织的组成与形态才是核心控制因素。其中,钢材中的碳化物作为关键第二相,对刀具性能起到决定性作用。
性能优异的刀具材料,其碳化物组织通常具备三大特征:
- 界面结合牢固:碳化物与基体相界面结合紧密,切削过程中不易脱落,可减少“拔出坑”缺陷与微裂纹萌生;
- 尺寸适配均衡:碳化物硬度高且尺寸适中,在抗磨耗与抑制微崩刃之间取得平衡——既避免碳化物粗大引发脆性开裂,也防止碳化物过细、含量不足而无法有效阻挡磨粒运动;
- 相态结构稳定:碳化物自身相态稳定、抗开裂能力强,可在微腐蚀与循环切削载荷下,长期维持刃口的完整性。
(二)材料设计与工艺控制的核心逻辑
现代高性能刀具材料的设计核心,是实现碳化物**“尺寸-形貌-分布”的精准调控**。行业主流技术路线是通过全流程工艺控制,达成“液析碳化物消除+二次碳化物均匀分布”的组织目标。
在相设计层面,通常优选MC、M₂₃C₆等高硬度碳化物作为主承载相,其尺寸需控制在“可承载载荷而不诱发开裂”的中等区间:既要避免粗大液析碳化物沿晶界聚集引发微裂纹,也要防止碳化物尺寸过细、体积分数不足导致承载能力缺失。
在工艺控制层面,一般通过适度奥氏体化处理,实现“溶质元素必要溶解+保留碳化物形核位点”的平衡,再配合深冷处理促进细小弥散的二次碳化物析出,最终获得尺寸受控、分布均匀、界面结合稳固的理想碳化物组织体系。
四、高速切削下的刀具安全技术
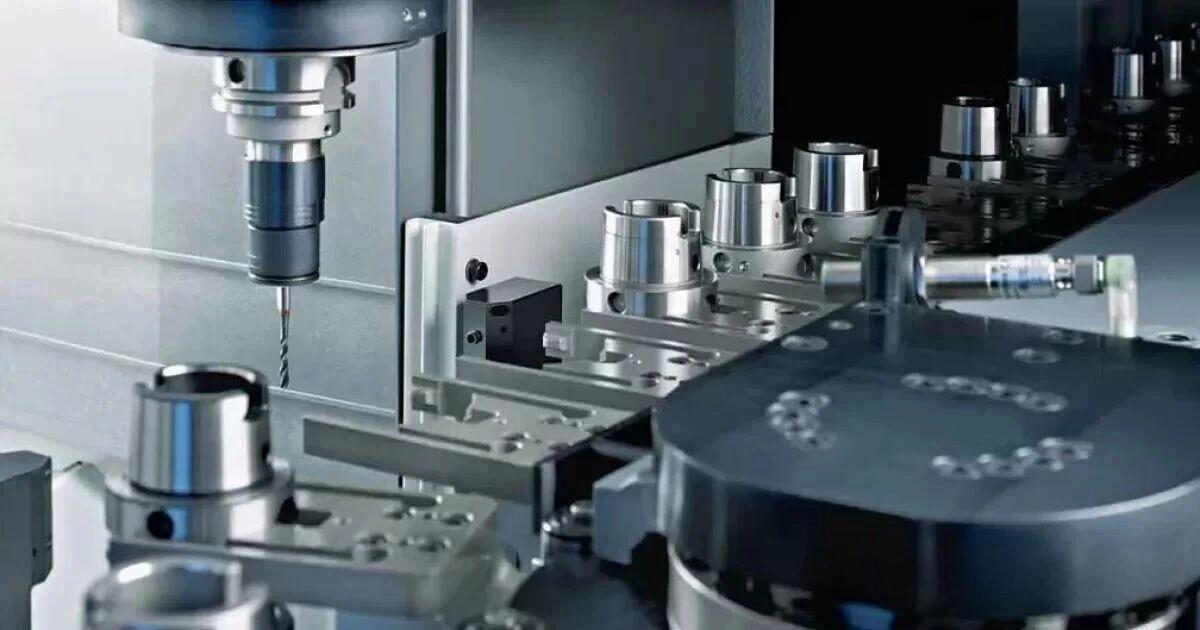
随着高速切削工艺在汽车、航空航天、模具制造等领域的普及应用,刀具的运行安全性已成为不可忽视的核心课题。当切削转速突破临界值后,离心力将成为刀具的主要载荷,严重时可能导致刀具变形、零件飞脱甚至整体破裂,引发生产安全事故。
目前国际上具备代表性的安全规范是德国DIN 6589-1《高速铣刀的安全要求》,该标准明确了高速铣刀的设计、制造与使用指导原则。针对机夹可转位铣刀,标准规定了两项安全试验要求:
- 在1.6倍最大使用转速下测试,刀具的永久性变形或零件位移量不得超过0.05mm;
- 在2倍最大使用转速下测试,刀具不得发生破裂失效。
在设计环节,现代高速铣刀普遍采用有限元仿真方法,计算不同转速下刀具的应力分布规律,模拟失效过程并反向优化结构设计。仿真模型通常完整包含刀体、刀座、刀片与夹紧螺钉等全部构件,可精准模拟刀片在刀座中的位移趋势与螺钉受力状态,为结构安全提供量化支撑。
纵观金属切削刀具的发展历程,提升切削效率、延长使用寿命始终是技术演进的核心目标。从古代的夹钢、包钢复合工艺,到现代的涂层技术与粉末冶金工艺,材料科学的每一次进步,都在不断突破刀具性能的上限。
时至今日,刀具材料已形成从高速钢到超硬材料的全品类体系,涂层技术、粉末冶金工艺的持续迭代,推动刀具综合性能稳步提升。
未来,随着航空航天、新能源汽车等领域高温合金、复合材料等难加工材料的大规模应用,刀具技术将向三个方向持续深化:一是微观组织的精准调控,二是基体与涂层的界面匹配优化,三是刀具结构与切削参数的智能匹配。而对刀具微观失效机制的持续深入研究,将为下一代高性能刀具的开发提供坚实的理论基础。
